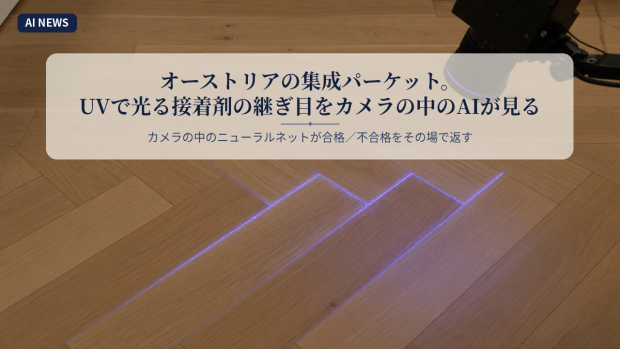
オーストリアのシェウヒャー・ホルツインダストリー(Scheucher Holzindustrie GmbH)は、多層パーケットの接着継ぎ目を、紫外線(UV)とカメラの中のニューラルネットで見る検査を入れています。拠点はメッテルスドルフ(Mettersdorf)で、4世代続く家族経営の床材メーカーです。カメラはアイディーエス・ネクスト・リオ(IDS NXT rio)で、ホスト用パソコンを置かず、ラインのそば(カメラの中)で計算する(エッジ)判定をします。
多層パーケットは摩耗層と芯材を重ね、3層品には底層もあります。裏はスプルースやパインです。最新ラインのマルチ・フロール.11(MULTI flor.11)は摩耗層3.6mm・全体11mmで、2024年にこの検査を載せました。ラインはおおよそ秒速1メートルです。
プロファイリングではクリック用の輪郭を削ります。研究開発のクラウス・バウアー(Klaus Bauer)氏の説明では、そのあいだにカメラ2台で芯材と裏層の接着継ぎ目に接着剤があるかを見ます。コンベヤ両側から長辺を撮り、圧着で押し出された接着の線も見ます。
照明はファルコン(Falcon)のUV発光ダイオード(LED)です。接着剤メーカーへ添加剤を頼み、紫外線下で青く光るようにしました。長い欠けや切れが多い板は不合格にします。節やごく短い切れなら、通すこともあります。
システムごとにリオを2台使い、画像から良し悪しを覚える仕組み(ニューラルネット)をカメラに載せ、フィールドプログラマブルゲートアレイ(FPGA)上で判定します。ホスト用パソコンは不要で、電源とデータはパワー・オーバー・イーサネット(PoE)1本です。機械どうしをつなぐ共通の話し方(OPC UA)で機械や制御とつなぎます。
学習は良否あわせ約60枚で合格と不合格の境を覚え、不良集めに約4週間かかりました。板1枚の検査は90ミリ秒未満、結果返却は80ミリ秒です。
不合格なら制御装置(PLC)へ信号を出し、裏面に緑線を付けます。数分後、キーエンス(Keyence)の色カメラが緑線を見て別経路へ振り分けます。欠けた木は燃料や固めた燃料(ブリケット)に回します。バウアー氏は、この接着継ぎ目を100%見るメーカーは少ないと述べています。制御ソフトとのつなぎに手間がありました。
| 公表されている説明 | こちらで確認できていないこと |
|---|---|
| UVで接着剤が青く蛍光。リオ2台+FPGAでカメラ内判定。ホスト用パソコンなし。OPC UA/PoE(業界誌取材) | IDS公式のケース本文(こちらでは確認できず) |
| 約60の良否サンプルで合格/不合格の境を学習(バウアー氏/業界誌) | どの誤りが何件あったかの内訳表と現場の誤判定率の生ログ |
| 検査90ms未満/結果80ms。ライン約1 m/s。2024年・マルチ・フロール.11 | 全品目・全ラインへの展開範囲 |
| 緑線マーク後にキーエンス色カメラで振り分け。廃材は燃料/固めた燃料(ブリケット) | 排出率と再加工率の監査済み数値 |
| この接着継ぎ目の100%検査は少数派、とバウアー談 | 「100%」の独立監査 |
家具の縁貼りや建築用合板の接着で、光では継ぎ目が分からず、不良を出荷近くまで流してしまう現場では、添加剤で線を光らせ、カメラの中のニューラルネットが合格/不合格だけを制御へ返し、後段の色マークで落とす使い方ができます。
紫外線で接着の線を青く光らせ、カメラの中のニューラルネットが合格か不合格かをその場で返します。不合格は裏面の緑線と後段の色カメラで分け、ホスト用パソコンは置きません。